发那科焊接机器人氩气降耗策略
时间:2026-09-24 来源:互联网 阅读次数:
焊装车间自动化生产线的成本管控工作中,惰性保护气体消耗一直是长期占据生产开支的重点项目。很多企业在设备稼动率、返修管控、电能消耗等维度完成精细化优化后,气体耗材的无效损耗问题依旧留存,成为生产成本优化的主要空间。……
焊装车间自动化生产线的成本管控工作中,惰性保护气体消耗一直是长期占据生产开支的重点项目。很多企业在设备稼动率、返修管控、电能消耗等维度完成精细化优化后,气体耗材的无效损耗问题依旧留存,成为生产成本优化的主要空间。发那科焊接机器人在精密不锈钢、铝合金结构件的批量生产中应用广泛,设备运行稳定性高、重复性强,日常施焊频次密集,单工位年度氩气消耗量处于较高水平。多数车间沿用多年不变的供气习惯,并未结合机器人动态焊接特性做适配调整,资源浪费问题长期得不到改善。WGFACS节气装置通过重构供气逻辑,可适配发那科焊接机器人实际工况,氩气节气率40%-60%。
现场实际生产数据能够直观反映供气模式存在的短板,人工设定的恒定流量标准,大多按照工艺上限标准取值,用于覆盖最严苛的焊接工况,以此规避批量生产中的质量波动。这种保守的用气方式,虽然可以维持焊缝成型的稳定状态,却让多数常规焊接时段的气量供给超出工艺所需。机器人整套焊接流程包含多层焊道、多段轨迹切换,不同位置的热输入需求并不统一,统一不变的供气模式无法匹配动态变化的施焊状态,过量气体持续外排,形成持续性的资源损耗。
焊接工艺的热输入特性,决定保护气体的供给量需要跟随电弧状态同步变化。焊接作业产生的高温区间大小、熔池暴露面积、热影响范围,都会随电流参数改变产生对应变化。电路输出数值偏高时,电弧热量集中,熔融金属接触空气的范围更广,需要充足的气体覆盖层降低氧化概率。电路输出数值偏低时,整体焊接热输入收缩,熔池状态更加稳定,空气介质对焊缝成型的影响程度下降,无需维持高位气量输出。WGFACS节气装置的运行逻辑依托现场真实工况搭建,贴合电流大则多,电流小则少的动态匹配方式,让供气体量贴合实时工艺需求。
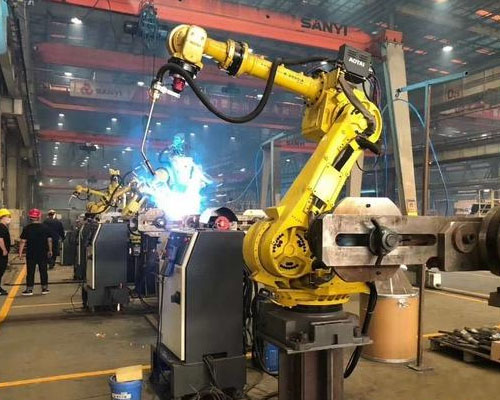
自动化设备的连续作业模式,会产生大量工艺过渡阶段,这类时段的用气浪费往往容易被忽略。机器人完成单段焊缝焊接后,会开展姿态微调、焊枪移位、点位校正、工件对位等动作,这段时间无电弧燃烧,不存在熔融金属的暴露风险。传统气路不具备工况识别能力,供气节奏不会随设备工作状态切换,持续输出的气体在工艺过渡阶段不产生防护价值,长期累积形成大量无效消耗。在高频循环生产的工况下,这类无效用气的占比会持续提升,加剧车间整体耗材支出。
依托人工经验调整气量的管控模式,适配性较差,难以适配机器人自动化生产节奏。人工干预存在响应滞后的特点,无法跟随每一秒的焊接参数变化调整供气状态,频繁手动调节还会打乱生产节奏,引发焊缝成型不均匀等问题。不同班次人员的操作习惯存在差异,气量设定标准难以统一,车间整体用气管控处于松散状态,降耗工作无法形成常态化落地效果。
WGFACS节气装置适配发那科机器人电气信号逻辑开发,可直接对接现有气路体系,不改动设备原有焊接程序与工艺参数。装置能够实时捕捉设备焊接运行信号,识别电弧启停状态与电流波动幅度,自主完成供气流量的动态调节,无需人员值守操作。系统调控逻辑贴合工业施焊的真实规律,根据实时焊接负荷匹配对应气量,弱化传统供气模式的适配弊端,让气体资源的利用效率得到提升。
焊接负荷较高的作业阶段,系统匹配充足气量维持防护效果,保障焊缝成型质量。动态拉升的气流可以均匀覆盖高温熔池区域,减少空气杂质侵入带来的成型缺陷,维持焊缝内部结构致密性,让工件成型状态符合车间验收标准。气流调节过程平缓,不会产生气压波动,对电弧燃烧的稳定性不会造成负面影响。
常规精细焊接阶段,系统自动回落供气体量,以适配性气量完成基础防护工作。小幅热输入工况下,适度降低气体流量不会引发氧化瑕疵,还可以规避过量气流对小型熔池的扰动,优化焊缝纹理的均匀度。动态适配的供气方式,能够有效缩减冗余耗气,让每一段施焊过程的资源消耗更加合理。
WGFACS节气装置在自动化焊装工位的落地应用,能够有效改善传统粗放的用气模式,帮助车间建立动态化、适配化的供气体系。长期量产运行中,工位氩气消耗可以得到明显优化,为企业控制耗材运营开支。适配性更强的防护供气模式,也能让焊接工艺稳定性保持在良好状态,助力焊装产线实现降耗的生产目标。
免责声明:本网部分文章和信息来源于互联网,本网转载出于传递更多信息和学习之目的。如转载稿涉及版权等问题,请立即联系网站所有人,我们会予以更改或删除相关文章,保证您的权利。
上一篇:发那科机器人本体线缆A05B-1222-D001断线维修
下一篇:没有了
相关资讯
- 发那科弧焊机器人氩气省气秘诀(2026-09-21)
- 发那科焊接机器人如何规避气体损耗?(2026-09-11)
- 发那科机器人汽车结构件焊接省气装置(2026-09-08)
- 发那科机器人车架焊接省气装置(2026-09-02)
- 发那科弧焊机器人氩气节气设备(2026-08-28)
- 发那科机器人铝材框架焊接节气装置(2026-08-18)
声明:本站提及的品牌及图片仅用于说明维修机型,本公司未获得品牌授权,非官方授权售后。子锐机器人是一家独立的第三方机器人技术服务商,为客户提供更高效率、更优成本、更全服务的选择。