发那科弧焊机器人氩气省气秘诀
时间:2026-09-21 来源:互联网 阅读次数:
发那科弧焊机器人在氩弧焊工况下承担高精度连续焊接任务,电弧稳定性与轨迹重复度都处于较高水平,生产端通常将工艺关注集中在焊缝成型与节拍控制上,对保护气体的实际用量与匹配关系缺少定量校核。……
发那科弧焊机器人在氩弧焊工况下承担高精度连续焊接任务,电弧稳定性与轨迹重复度都处于较高水平,生产端通常将工艺关注集中在焊缝成型与节拍控制上,对保护气体的实际用量与匹配关系缺少定量校核。氩气单价高于常用混合保护气,单台机器人长时段运行后,气体费用在耗材台账中占比逐年上升,而多数工位仍沿用出厂设定的固定流量,供气参数与真实焊接状态之间长期存在偏差。WGFACS节气装置可适配发那科弧焊机器人,重构氩气供气逻辑,贴合工况实际需求,氩气节省40%-60%。
氩弧焊对保护气的需求量并非恒定值,而是随焊接电流同步变化的工艺参数。电流决定电弧热输入与熔池尺寸,熔池越大、高温暴露面积越宽,维持惰性气体覆盖所需的流量就越高;电流回落时,熔池收缩、冷却加快,所需保护气量相应下降。这一对应关系在手工焊阶段由焊工凭手感微调气阀,到了机器人自动焊阶段,发那科控制器按程序输出电流波形,供气端却仍然由人工预先设定一个固定数值,电流曲线已经起伏变化,气路输出原地不动,供需两端的错配由此产生。
固定流量的设定逻辑出于品质稳妥的考虑,通常按整条焊缝中电流最高的那一段来标定。这种取值方式能保证大电流熔透段不缺气,却把同样偏高的流量带到了小电流精修段、短弧搭接段和收弧衰减段。后几段焊接时熔池体积有限,过量氩气从喷嘴涌出后来不及形成有效覆盖就逸散到车间空气中,既没有提高焊缝质量,也没有产生任何工艺作用。发那科机器人单班起收弧次数密集,焊缝之间的转位、对位、清枪等待时段同样保持恒定出气,无效供气时间在整班作业中占有不小比重。
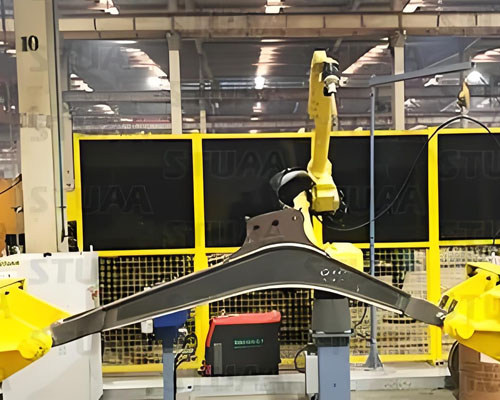
WGFACS节气装置的处理思路是把电流信号作为供气调节的直接依据,不再依赖人工预设的固定流量。装置串接在发那科机器人焊枪与气源之间,从焊接电源回路取实时电流采样,内部按预设的电流—流量对应关系线性输出。电弧未引燃时电流为零,装置将管路流量压至低位,保留微弱正压防止粉尘与水汽倒灌;电流上升阶段,流量同步抬升;进入稳定熔焊区间后,流量维持在与当前电流匹配的水平;收弧衰减时,流量随电流回落而收窄,熔池凝固期间保留必要的后气保护。整套运行方式就是按需供给,电流大则多,电流小则少。
这种跟随式供气在发那科机器人典型氩弧焊工件上的表现可以逐项核对。厚板对接打底阶段电流偏高,装置自动补足流量,熔深方向的气体覆盖完整,焊缝根部氧化与内部气孔控制在原有水平之上;填充层与盖面层电流下降,装置同步收窄流量,熔池不会因气流过大而产生扰动,焊道外观平整度维持稳定;短焊缝与断续焊位置起收弧频繁,WGFACS节气装置在每次起弧瞬间快速补气、每次收弧后迅速回落,起弧端缺气与收弧端过耗同时减少。整条焊缝用气曲线与电流曲线保持同形状变化,而不是整条焊缝共用一条水平直线。
WGFACS节气装置部署不改动发那科机器人的控制柜与程序,不调整轨迹参数与工装定位,信号取源自焊接电源,气路串接在原有管路上。调试阶段将机器人在典型工件上空跑一遍,装置记录电流变化区间并写入对应的流量输出曲线,后续自动运行时按采样值实时匹配。一线操作人员不需要改变日常操作习惯,班组长只需照常核对气表读数与气瓶更换周期。
连续运行一段时间后,工位上可观察到的变化集中在几个方面:氩气瓶更换间隔拉长,气表日均走字下降;焊缝外观与探伤合格率维持原有水平,没有因气量下调出现新的缺陷类型;起收弧端头的氧化色与未熔合迹象反而有所减少,这与起弧瞬间补气及时、收弧后气流不过度冲刷有关。整体来看,发那科弧焊机器人的焊接输出能力没有因为加装WGFACS节气装置而改变,改变的只是保护气体在时间维度上的分配方式——不再按一个固定数值全天输出,而是随着电流的真实起伏逐段匹配,把过去白白排掉的那部分气留给了真正需要熔池保护的时刻。
免责声明:本网部分文章和信息来源于互联网,本网转载出于传递更多信息和学习之目的。如转载稿涉及版权等问题,请立即联系网站所有人,我们会予以更改或删除相关文章,保证您的权利。
下一篇:没有了
相关资讯
- 发那科弧焊机器人省气设备(2026-09-16)
- 发那科焊接机器人如何规避气体损耗?(2026-09-11)
- 发那科机器人汽车结构件焊接省气装置(2026-09-08)
- 发那科机器人车架焊接省气装置(2026-09-02)
- 发那科弧焊机器人氩气节气设备(2026-08-28)
- 发那科弧焊机器人保护气省气新方案(2026-08-24)
声明:本站提及的品牌及图片仅用于说明维修机型,本公司未获得品牌授权,非官方授权售后。子锐机器人是一家独立的第三方机器人技术服务商,为客户提供更高效率、更优成本、更全服务的选择。