发那科弧焊机器人省气设备
时间:2026-09-16 来源:互联网 阅读次数:
发那科弧焊机器人凭借成熟的电弧控制体系、轨迹运算能力和稳定的脉冲输出性能,广泛应用于汽车零部件、五金结构件、精密钣金等各类自动化弧焊生产场景。……
发那科弧焊机器人凭借成熟的电弧控制体系、轨迹运算能力和稳定的脉冲输出性能,广泛应用于汽车零部件、五金结构件、精密钣金等各类自动化弧焊生产场景。设备搭载的智能焊接程序可根据板材规格、焊缝形态、焊接速度自主调节输出电流,整条生产流程的热输入状态始终处于动态浮动状态,适配多品类工件的柔性焊接生产需求。保护气体作为隔绝熔池氧化、稳定电弧形态、保障焊缝成型质量的核心介质,耗材成本在弧焊车间日常运营开支中占据稳定占比。多数产线沿用的固定流量供气模式,无法匹配发那科机器人动态化的施焊特性,长期存在气体输出冗余问题,耗材浪费问题贯穿量产全流程,压缩车间精细化降本的落地空间。WGFACS省气设备适配发那科焊接机器人,贴合真实施焊工况调控供气输出,在不改动原有焊接程序、不影响焊接质量的前提下,实现保护气体40%-60%的节省。
自动化弧焊产线的气体浪费问题,根源在于供气调控模式与机器人智能化施焊体系不匹配。发那科弧焊机器人的作业程序具备极强的适配性,厚板熔透、多层填充、曲面连续焊、薄板封边、局部补焊等不同工序,系统会自主匹配对应电流参数,以此调控熔池深度、焊接热影响范围和成型效果。熔池的高温裸露面积、氧化敏感程度完全随电流数值变化,不同施焊阶段所需的保护气量存在明显层级差异。固定参数供气模式以最高工况需求为设定标准,全程保持统一出气体量,这种适配单一极限工况的供气方式,无法适配多工况交替的量产模式,大部分常规施焊时段的气体输出量远超工艺刚需,多余气体直接散逸至车间环境,形成持续性耗材损耗。
人工干预式的气量调控方式,无法适配发那科机器人的高频生产节奏,还会带来工艺质量隐患。部分车间为压缩用气开支,会根据工件类型手动调整阀门流量,粗放式的气量增减无法贴合瞬时工况变化。大电流高强度施焊阶段,临时调低气量会造成气层覆盖稀疏,空气当中的氧氮杂质侵入熔池,引发焊缝气孔、夹渣、氧化发黑等缺陷,直接降低工件探伤合格率。小电流精细焊接阶段,未及时回调气量又会产生大量无效耗气,无法实现真正意义上的精细化降耗。人工调控的滞后性,让多数车间始终处于降耗与焊接质量无法兼顾的状态,难以实现常态化的用气优化。
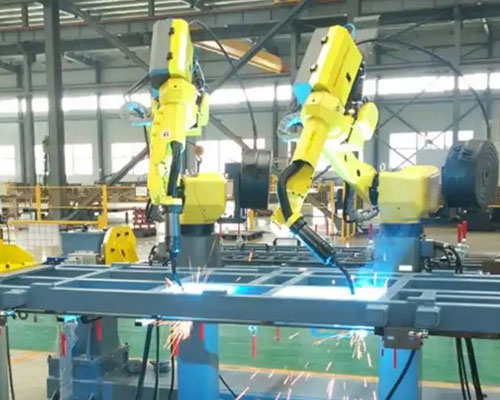
WGFACS省气设备可对接发那科全系弧焊机器人的气路与信号系统,现场部署无需改动设备内置焊接程序、轨迹参数和脉冲设置,不会打乱产线既定的生产节拍,适配各类新旧设备的改造升级需求。设备依托实时电流信号建立智能调控体系,真正实现保护气体按需供给,电流大则多,电流小则少,完全贴合机器人施焊过程中的动态工况变化,让每一刻的气体输出都匹配熔池真实防护需求,从根源上解决固定供气模式带来的资源浪费问题。整套调控过程平滑连贯,气量增减无突变、无滞后,完美适配弧焊工艺对气流稳定性的严苛要求。
机器人进入大电流熔焊工况时,WGFACS省气设备设备同步提升保护气体输出体量。厚板对接、深坡口填充、长焊缝连续熔合等作业场景中,焊接电流数值处于高位,电弧热输入强度大,熔池熔融范围更广、高温持续时间更长,金属氧化的风险大幅提升。适配提升后的气体流量,可在电弧外围形成连续致密的防护气层,包裹高温熔池与热影响区域,有效阻隔外界空气的侵入干扰。稳定且充足的气体防护可以优化电弧燃烧状态,减少焊接飞溅,让焊道熔合更加密实,充分保障厚件焊缝的力学性能与外观品质,气量提升幅度严格贴合工艺需求,不存在多余输出损耗。
小电流精细施焊工况下,设备自主适配降低供气流量,贴合轻量化焊接的防护标准。薄板拼接、表层封边、细微缺陷补焊等工序,设备输出电流大幅回落,熔池体积收缩、冷却速度加快,较小的气体流量即可完成完整的防护覆盖。下调后的气流不会对熔融金属产生冲击扰动,能够有效规避薄板工件变形、焊道纹理紊乱、局部塌陷等工艺问题,同时持续隔绝空气接触焊缝,避免表层氧化色差的产生。适配性缩量调控既保留了精细焊接的工艺优势,又能大幅削减低负荷工况下的无效气体消耗。
依托工况联动的动态供气模式,改变了弧焊车间粗放式的用气管理现状。WGFACS省气设备的所有调控逻辑均以焊接工艺标准为核心前提,不会为了压缩耗材刻意缩减刚需气量,全程保障焊缝成型一致性、电弧稳定性和工件良品率。设备适配发那科机器人柔性化的生产特性,完美匹配多工况交替、高频启停、动态电流切换的量产模式,剔除全流程中的无效耗气场景。经过大量自动化产线落地验证,搭载设备后的弧焊工位,保护气体消耗总量得到显著精简,生产工艺保持稳定,为车间精益化降本增效提供可靠的设备支撑。
免责声明:本网部分文章和信息来源于互联网,本网转载出于传递更多信息和学习之目的。如转载稿涉及版权等问题,请立即联系网站所有人,我们会予以更改或删除相关文章,保证您的权利。
下一篇:没有了
相关资讯
- 发那科弧焊机器人氩气节气设备(2026-08-28)
- 发那科弧焊机器人保护气省气新方案(2026-08-24)
- 发那科弧焊机器人H型钢柱焊接节气装置(2026-08-05)
- 发那科弧焊机器人焊接气体省气装置(2026-07-29)
- 发那科弧焊机器人氩气节省装置(2026-07-15)
- 发那科弧焊机器人氩气自适应节气装置(2026-07-04)
声明:本站提及的品牌及图片仅用于说明维修机型,本公司未获得品牌授权,非官方授权售后。子锐机器人是一家独立的第三方机器人技术服务商,为客户提供更高效率、更优成本、更全服务的选择。